

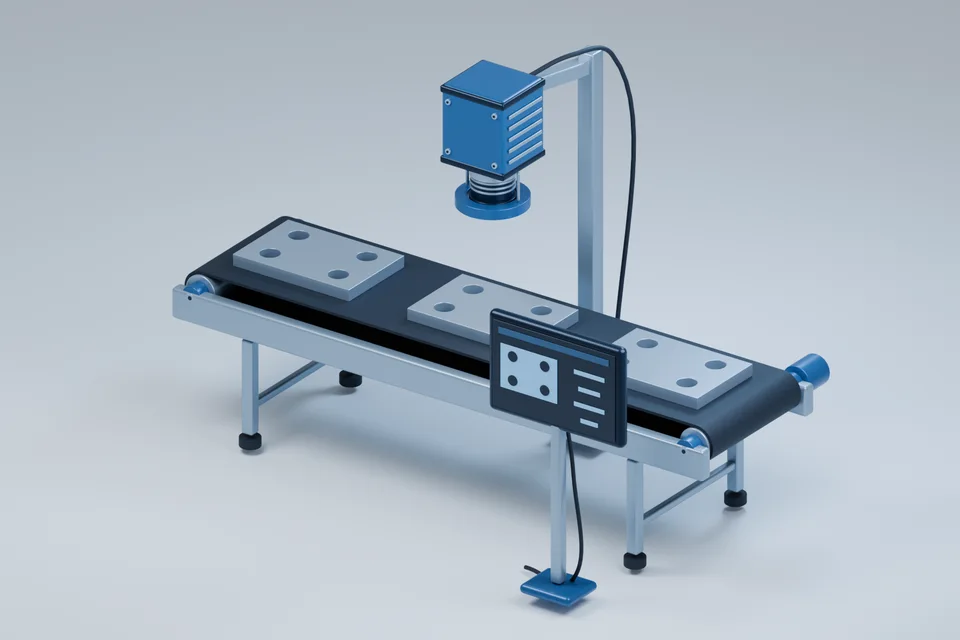
Prüfmerkmale und Grenzfälle
Am Anfang steht eine konkrete Entscheidung: Fehlt eine Komponente, sitzt sie an der richtigen Stelle oder überschreitet eine Abweichung die zulässige Grenze? Für jedes Merkmal wird festgehalten, welcher Zustand akzeptiert wird und welcher zur Aussortierung führt.
Bei Oberflächenfehlern reicht die Bezeichnung „Kratzer“ oft nicht aus. Größe, Lage und betroffene Fläche können die Bewertung verändern. Zeichnungen, Prüfvorschriften und bewertete Beispielteile helfen, die Grenze festzulegen. Teile, bei denen die bisherige Bewertung uneinheitlich ausfällt, gehören ausdrücklich in diese Klärung.
Musterteile aus der Fertigung
Die Auswahl sollte zulässige Unterschiede ebenso enthalten wie relevante Fehler: verschiedene Chargen, Oberflächen, Farben oder Einbaulagen. Ein einziges fehlerfreies Teil und ein deutlich beschädigtes Gegenstück zeigen noch nicht, ob sich die alltäglichen Unterschiede sicher trennen lassen.
Jedes Muster erhält eine Kennung und eine Bewertung je Prüfmerkmal. Grenzfälle bleiben als solche erkennbar. Ein Teil der Muster wird erst nach der Einstellung zur Kontrolle verwendet. So wird sichtbar, ob die Prüfung auch mit weiteren Teilen funktioniert. Anzahl und Verteilung richten sich nach der Aufgabe und den auftretenden Varianten.
Sichtbarkeit und Beleuchtung
Das Merkmal muss auf den Aufnahmen erkennbar sein. Reflexionen, Schatten und wechselndes Umgebungslicht können es verdecken oder wie einen Fehler erscheinen lassen. Deshalb werden Kamera, Optik, Beleuchtung und Lage des Bauteils gemeinsam erprobt.

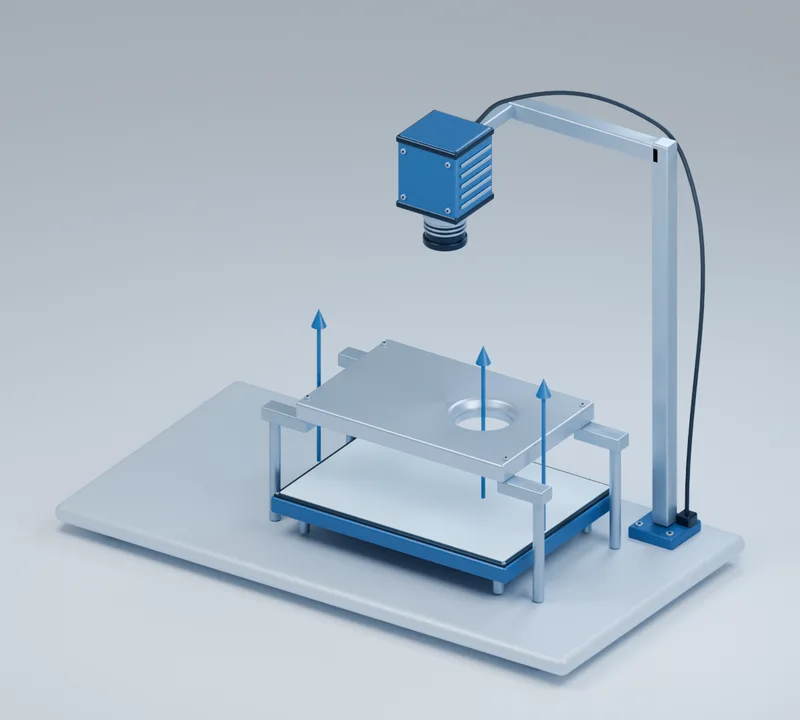

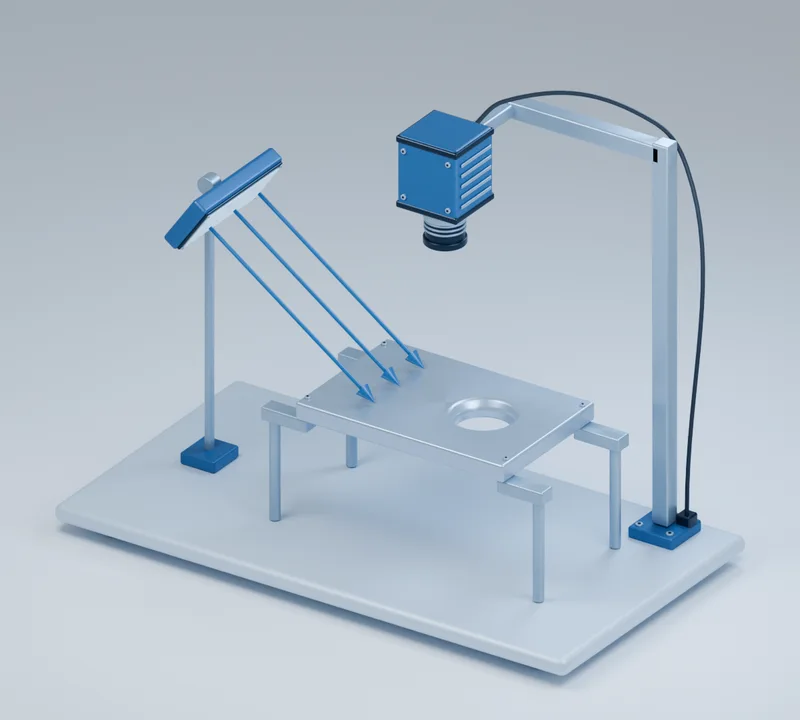

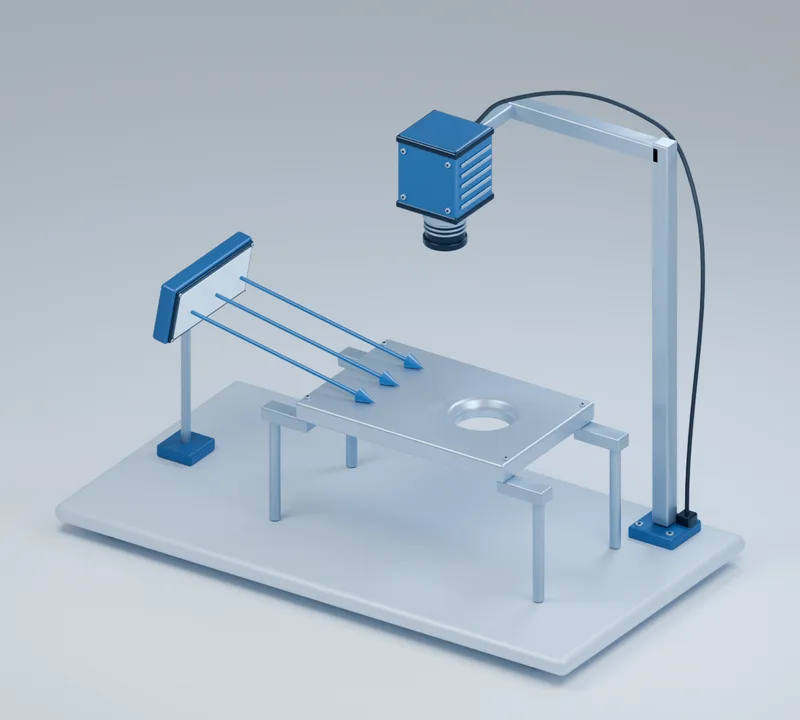
Die Pfeile zeigen die Richtung des einfallenden Lichts. Bei Gegenlicht liegt die Lichtquelle hinter dem Teil, bei Auflicht und Streiflicht auf der Kameraseite.
Bildfeld und kleinste Merkmale
Je größer der erfasste Bereich bei gleicher Pixelzahl, desto weniger Pixel entfallen auf ein einzelnes Merkmal. Bei 100 mm Bildbreite und 2.000 Pixeln liegt der Abbildungsmaßstab bei 0,05 mm je Pixel. Ein 0,2 mm breites Merkmal belegt rechnerisch vier Pixel.
Diese Rechnung beschreibt die Abtastung. Ob das Merkmal unterscheidbar ist, hängt zusätzlich von Optik, Fokus und Kontrast ab. Für eine Maßprüfung kommen Kalibrierung, Verzeichnung und die Wiederholbarkeit des Aufbaus hinzu. Vier Pixel sind deshalb keine pauschale Zusage für Erkennung oder Messgenauigkeit.
Bildmaßstab und Bewegung berechnen
Die Werte beziehen sich auf dieselbe Bildrichtung und eine gleichförmige Bewegung quer zur Blickrichtung.
0,05 mm je Pixel · Merkmal: 4 Pixel · Bewegung während der Belichtung: 0,05 mm (1 Pixel)
Rechenweg: mm je Pixel = Bildbreite / Pixelzahl. Bewegungsweg = Geschwindigkeit × Belichtungszeit / 1.000.
Im Beispiel bewegt sich das Teil während 0,1 ms um einen Pixel. Bei 1 ms wären es zehn Pixel. Eine kürzere Belichtung reduziert diese Bewegungsunschärfe, benötigt aber mehr Licht oder führt zu einem dunkleren Bild. Ein Global Shutter vermeidet den zeilenweisen Aufnahmeversatz eines Rolling Shutters; eine zu lange Belichtung verursacht auch damit Bewegungsunschärfe.
Taktzeit und Anlagenanbindung
Zur verfügbaren Prüfzeit gehören Bildaufnahme, Auswertung und die Rückmeldung an die Anlage. Bei bewegten Teilen beeinflussen Geschwindigkeit und Belichtungszeit die Bildschärfe. Der vorgesehene Aufbau muss daher unter den späteren Betriebsbedingungen erprobt werden.
Außerdem wird festgelegt, wie ein Ergebnis dem richtigen Teil zugeordnet wird und wie die Anlage darauf reagiert. Dazu gehören Aussortierung, Nachprüfung und das Verhalten bei fehlendem Bild oder ausbleibender Rückmeldung. Ein nicht geprüftes Teil benötigt einen eigenen Status, damit es nicht versehentlich als fehlerfrei weiterläuft.
Bewertung der Ergebnisse
Zwei Fehlerarten werden getrennt ausgewertet: fehlerhafte Teile, die akzeptiert werden, und zulässige Teile, die aussortiert werden. Eine einzige Gesamtquote kann diese Unterschiede verdecken, insbesondere wenn Fehler selten auftreten. Für die Bewertung zählen deshalb die Ergebnisse je Merkmal und Fehlerart.
| Tatsächlicher Zustand | Akzeptiert | Aussortiert |
|---|---|---|
| 950 zulässige Teile | 940 richtig | 10 unnötig aussortiert |
| 50 fehlerhafte Teile | 5 Fehler übersehen | 45 richtig |
Insgesamt sind 985 von 1.000 Entscheidungen richtig, also 98,5 %. Trotzdem werden 10 % der fehlerhaften Teile übersehen (5 von 50). Zusätzlich werden rund 1,1 % der zulässigen Teile unnötig aussortiert (10 von 950).
Im Versuchsprotokoll stehen die verwendeten Muster, Aufnahmebedingungen, Einstellungen und Fehlentscheidungen. Noch offene Grenzfälle werden benannt. Vor dem Einsatz in der Linie werden Prüfumfang, akzeptierte Fehlerquoten und das Vorgehen bei Änderungen an Bauteil oder Anlage vereinbart.
Unterlagen für das Erstgespräch
- Bauteil und Merkmal: Zeichnung oder Fotos mit markiertem Prüfbereich und den geltenden Kriterien.
- Muster: Verfügbare zulässige, fehlerhafte und grenzwertige Teile mit zugehöriger Bewertung.
- Fertigung: Taktzeit, Bewegung, Varianten und vorhandener Platz für Kamera und Beleuchtung.
- Weiterverarbeitung: Anlagensteuerung, Aussortierung und benötigte Dokumentation der Ergebnisse.
Umsetzung und Grundlagen
Technische Hintergründe zur Lichtführung erläutert Basler: Beleuchtung in der industriellen Bildverarbeitung (englisch).
- Edmund Optics: Auflösung, Pixelzahl und Kontrast (englisch).
- Basler: Bildqualität und Belichtungszeit (englisch).
- Basler: Global und Rolling Shutter (englisch).